
PLA ou PETG: diferenças na prática, com uma maçã 3D
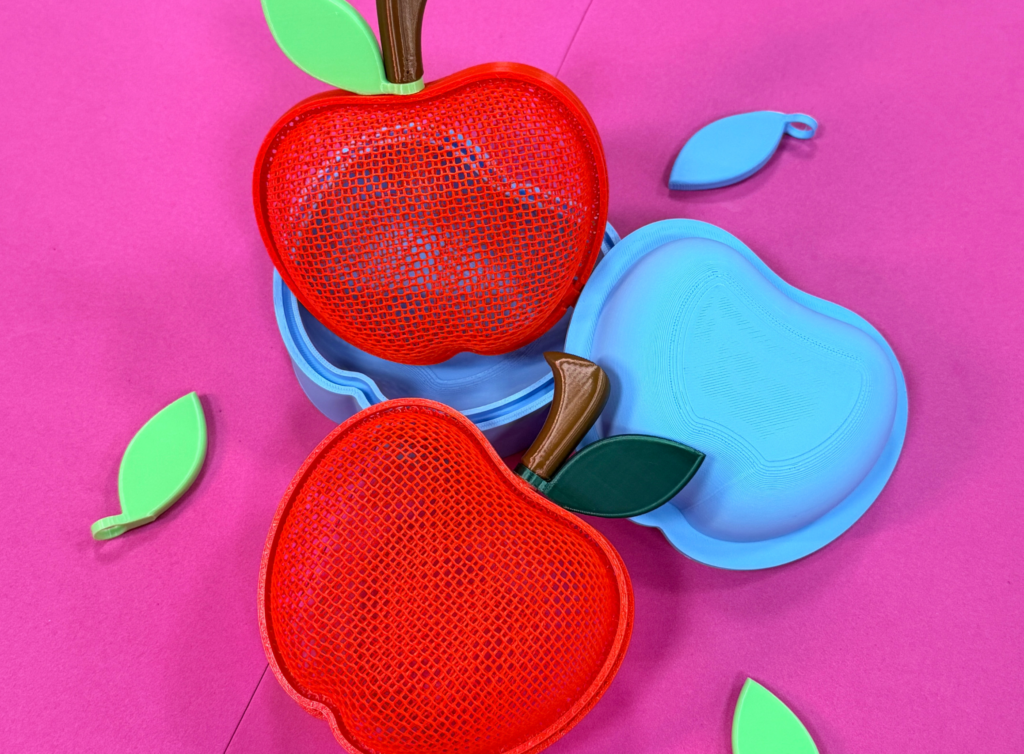
Por que usar dois filamentos diferentes no mesmo projeto? Foi a pergunta que a gente se fez ao montar a maçã que produzimos para o Dia dos Professores, e a resposta explica bem a diferença entre PLA e PETG na prática. A maçã: o que fizemos? As duas metades, o cabinho e a folha foram impressos em PLA. Depois, usamos um secador para aquecer as metades e acomodá-las num molde impresso em PETG, que deu a curvatura final à peça. A lógica é esta: a peça precisa amolecer para ser moldada, mas o molde não pode amolecer junto. PLA: o filamento que a gente molda com calor O PLA (ácido polilático) é um dos filamentos mais usados em impressão 3D. Tem boa definição de detalhes e entrega bom acabamento, por isso aparece tanto em decoração, miniaturas, protótipos e peças personalizadas. À temperatura ambiente ele é rígido. Mas o PLA convencional começa a amolecer por volta de 55 a 65 °C, e é essa característica que usamos na maçã. Com o aquecimento controlado, as metades ficaram moldáveis, acompanharam o molde e, ao esfriar, voltaram a ficar rígidas já na nova forma. Moldável com calor não quer dizer flexível como um TPU: o comportamento muda com a temperatura, e só nela. PETG: mais resistente a impactos e com mais folga térmica O PETG é um poliéster modificado com glicol, muito usado em peças funcionais, suportes e componentes que sofrem algum esforço. Costuma ser menos rígido que o PLA, ou seja, absorve melhor impactos antes de romper, e amolece em temperaturas mais altas, em geral entre 75 e 85 °C. Ele pede mais atenção na impressão. A temperatura do bico é maior (algo como 230 a 250 °C, contra 190 a 220 °C do PLA), pode formar fiozinhos entre as regiões da peça (o stringing) e, dependendo da mesa, adere com bastante força, o que exige cuidado na hora de remover. Por que o molde da maçã é de PETG Se o molde fosse de PLA, ele e a peça amoleceriam na mesma faixa de temperatura. O calor que deixa a metade moldável também deixaria o molde instável, e a curvatura sairia irregular. Com o PETG, existe uma folga: o secador leva o PLA ao ponto de moldagem, em torno de 60 °C, enquanto o molde segue abaixo da própria temperatura de amolecimento e mantém a geometria. Essa folga é a razão da escolha, e não uma promessa de que o PETG aguenta qualquer calor. Passando do ponto, ele também deforma, por isso o aquecimento precisa ser gradual e uniforme. PLA x PETG: resumo Característica PLA PETG Amolecimento (aprox.) 55 a 65 °C 75 a 85 °C Temperatura de impressão (aprox.) 190 a 220 °C 230 a 250 °C Rigidez Maior Menor Resistência a impactos Mais quebradiço Mais tenaz Detalhes e acabamento Muito bons Bons, com stringing a controlar Uso comum Decoração, protótipos, peças visuais Peças funcionais, suportes, moldes de apoio Os valores são faixas típicas e variam conforme a formulação e o fabricante. Para o filamento que você vai usar, vale consultar a ficha técnica. Como escolher entre PLA e PETG Comece pela função da peça. Se ela é decorativa, precisa de detalhe e vai ficar em ambiente moderado, o PLA costuma atender muito bem. Se vai sofrer impacto, ficar em local mais quente ou servir de apoio durante um processo com calor, como no nosso molde, o PETG é o caminho mais seguro. Duas boas práticas para moldar PLA com calor: faça um teste em uma amostra antes da peça final e aqueça aos poucos, mantendo o secador em movimento. Calor concentrado deixa marcas e deforma. E use proteção ao manusear peças aquecidas. Perguntas frequentes Em que temperatura o PLA amolece? O PLA convencional começa a perder rigidez entre 55 e 65 °C, dependendo da formulação. Por isso, peças em PLA podem deformar dentro de um carro fechado ao sol, por exemplo. Dá para moldar PLA com secador? Dá, com aquecimento gradual e uniforme. A espessura da peça e a distância do secador mudam o resultado, então teste em uma amostra primeiro. Posso usar PLA no molde? Em moldagem com calor, não é o ideal: molde e peça amolecem na mesma faixa. O PETG oferece mais folga térmica para essa função. PETG é sempre melhor que PLA? Não. O PETG resiste melhor ao calor, mas o PLA é mais rígido e costuma render mais detalhes. A escolha depende da função da peça. Conclusão Não existe um filamento ideal para tudo, existe o produto certo para cada necessidade. Na maçã, o PLA deu forma e detalhe, e o PETG sustentou o processo. Com mais de 30 anos de mercado, a Masterprint acompanha de perto a evolução da impressão 3D e gosta de mostrar esses testes na prática. Ficou com dúvida sobre qual filamento atende ao seu projeto? Fale com a gente pelo SAC ou Fale Conosco, no site da Masterprint, e nosso time te orienta. Post recentes
Vácuo protege o filamento 3D da umidade? Entenda o que realmente evita a umidade no material
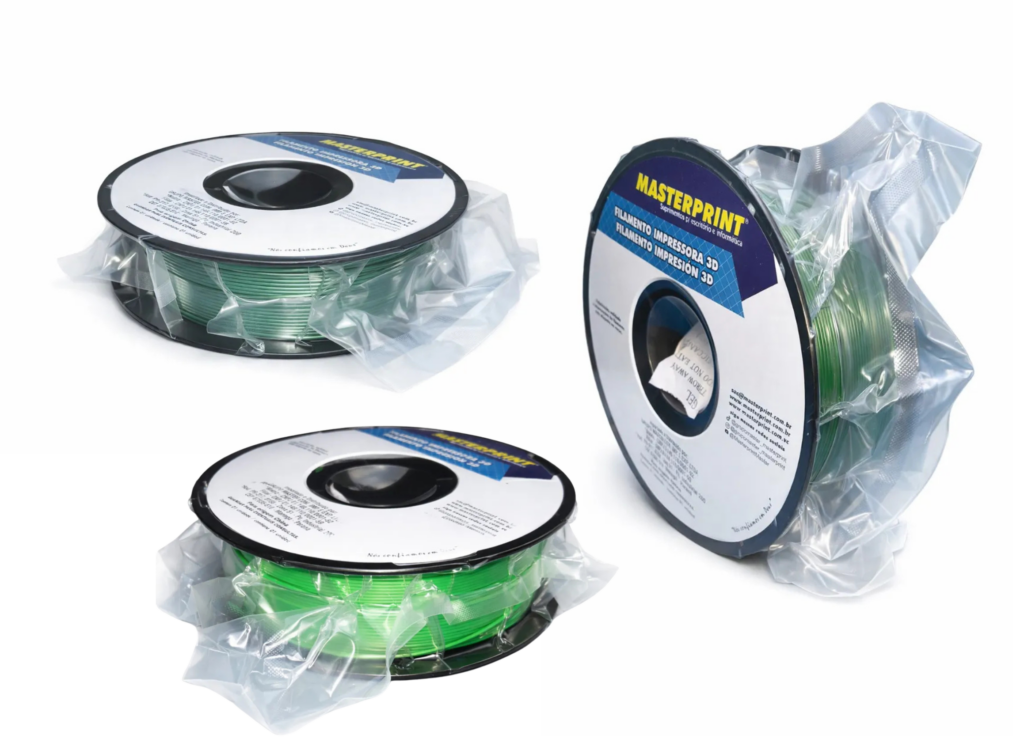
É uma das perguntas que mais chegam para o setor de 3D da Masterprint: o filamento precisa estar embalado a vácuo para não pegar umidade? A resposta curta é não, e entender o motivo ajuda a resolver de vez um problema que atrapalha muita gente na hora de imprimir: o famoso fiapo entre as camadas, também chamado de stringing, e as peças que saem quebradiças ou com bolhas. Paulo Sica, responsável pelo setor de 3D da Masterprint, fez um teste simples para mostrar onde está o verdadeiro problema. A conclusão é direta: o vácuo cumpre uma função na embalagem, mas não é ele quem mantém o filamento seco. Para que serve o vácuo na embalagem do filamento Quando um rolo de filamento chega embalado a vácuo, a função principal daquele plástico compactado é proteger o material durante o transporte. Um rolo comprimido resiste melhor a quedas e impactos dentro da caixa, chega com menos risco de deformação e ocupa menos espaço na logística entre a fábrica e o cliente final. É proteção mecânica, não controle de umidade. No teste feito por Paulo, um rolo sem vácuo algum, com o plástico solto, apresentava sílica gel intacta e nenhum sinal de umidade. Outro rolo, também sem vácuo, tinha menos de meio litro de ar dentro da embalagem e a sílica seguia funcionando normalmente. Ou seja: mesmo com ar dentro do pacote, o filamento se manteve seco porque havia sílica suficiente para aquele volume de ar. O papel da sílica gel na proteção contra umidade A sílica gel é um dessecante: ela retém a umidade presente no ar ao redor do filamento antes que essa umidade chegue ao material. Diferentes fontes do setor de impressão 3D confirmam esse ponto e reforçam que a sílica é mais eficiente para prevenir a entrada de umidade do que para reverter um filamento que já absorveu água em excesso. Por isso, o papel dela é constante: ela precisa estar presente sempre que o rolo estiver fechado, seja na embalagem original, seja em uma caixa de armazenamento própria. Existe ainda uma variação prática que ajuda no dia a dia: a sílica com indicador de cor. Ela muda de tom conforme vai saturando de umidade, o que sinaliza quando é hora de trocar ou regenerar o dessecante (aquecendo em forno baixo até a cor voltar ao normal). É uma forma simples de saber se a proteção do seu estoque ainda está ativa. Onde a umidade realmente entra: o tempo fora da embalagem O ponto central do teste de Paulo Sica está aqui. O maior risco de umidade não acontece dentro da embalagem fechada, mas sim quando o filamento fica exposto ao ar do ambiente, seja instalado na impressora, seja guardado sem proteção após o uso. Para dimensionar esse risco, o teste usou como referência uma sala com 40 mil litros de ar. Com um índice de umidade relativa de 60%, o volume de água presente naquele ar é significativamente maior do que o meio litro de ar contido em uma embalagem fechada com sílica. É essa exposição prolongada, e não a ausência de vácuo, que costuma explicar peças com bolhas, estalos durante a extrusão, perda de brilho no PLA ou fiapos em excesso no PETG. A prática recomendada, confirmada por diferentes fabricantes e distribuidores do setor, é simples: assim que terminar de usar o filamento, ele deve voltar para um ambiente fechado com dessecante, e não ficar exposto na bancada ou preso na impressora entre uma impressão e outra. Nem todo filamento reage da mesma forma à umidade A sensibilidade à umidade varia bastante conforme o material, o que muda o nível de cuidado necessário em cada caso. Material Sensibilidade à umidade Sinais mais comuns Nylon (PA) Muito alta Pode comprometer a impressão em poucas horas de exposição PETG Alta Fiapos entre as camadas (stringing) TPU / Flexível Alta Falhas de extrusão ABS e ASA Moderada Perda de resistência mecânica PLA Moderada Perda de brilho, estalos e bolhas na extrusão Quem trabalha com Nylon ou TPU precisa redobrar a atenção ao armazenamento, já que esses materiais absorvem água do ambiente com muito mais velocidade que o PLA, por exemplo. Como armazenar o filamento corretamente entre uma impressão e outra A rotina de armazenamento é o que garante consistência nas impressões ao longo do tempo. Alguns cuidados fazem a diferença nesse processo: Guarde o filamento na embalagem original sempre que possível, com o sachê de sílica gel dentro e o fechamento bem vedado. Se o rolo já não estiver mais na embalagem de fábrica, uma caixa hermética com sílica em quantidade generosa cumpre a mesma função. Evite deixar o rolo instalado na impressora quando ela não está em uso, principalmente em ambientes com umidade relativa alta. Para quem trabalha com Nylon, TPU ou grandes volumes de estoque, caixas desumidificadoras com controle mais constante de umidade são um investimento que se paga em consistência de impressão. Vale reforçar: secar um filamento que já absorveu umidade em excesso é possível, mas o processo de secagem não desfaz completamente as alterações que o material sofreu. Prevenir com um armazenamento correto continua sendo mais eficiente do que recuperar depois. Perguntas frequentes sobre umidade em filamento 3D O vácuo na embalagem impede a entrada de umidade no filamento? Não. O vácuo reduz o volume de ar dentro da embalagem e protege o rolo contra impactos no transporte. Quem impede a umidade de chegar ao filamento é a sílica gel presente na embalagem. Por que meu filamento fica com fiapos mesmo guardado em casa? Na maioria dos casos, isso acontece porque o rolo ficou tempo demais fora da embalagem fechada, seja na impressora, seja exposto ao ar do ambiente. Quanto maior a umidade relativa do local e o tempo de exposição, maior a chance de o material absorver água. Todo filamento precisa do mesmo cuidado com umidade? Não. Nylon e TPU são os mais sensíveis e pedem armazenamento rigoroso. PETG, ABS e ASA exigem atenção moderada. O PLA é mais tolerante, mas também se beneficia

